
Краситель для кабельной изоляции из ПВХ
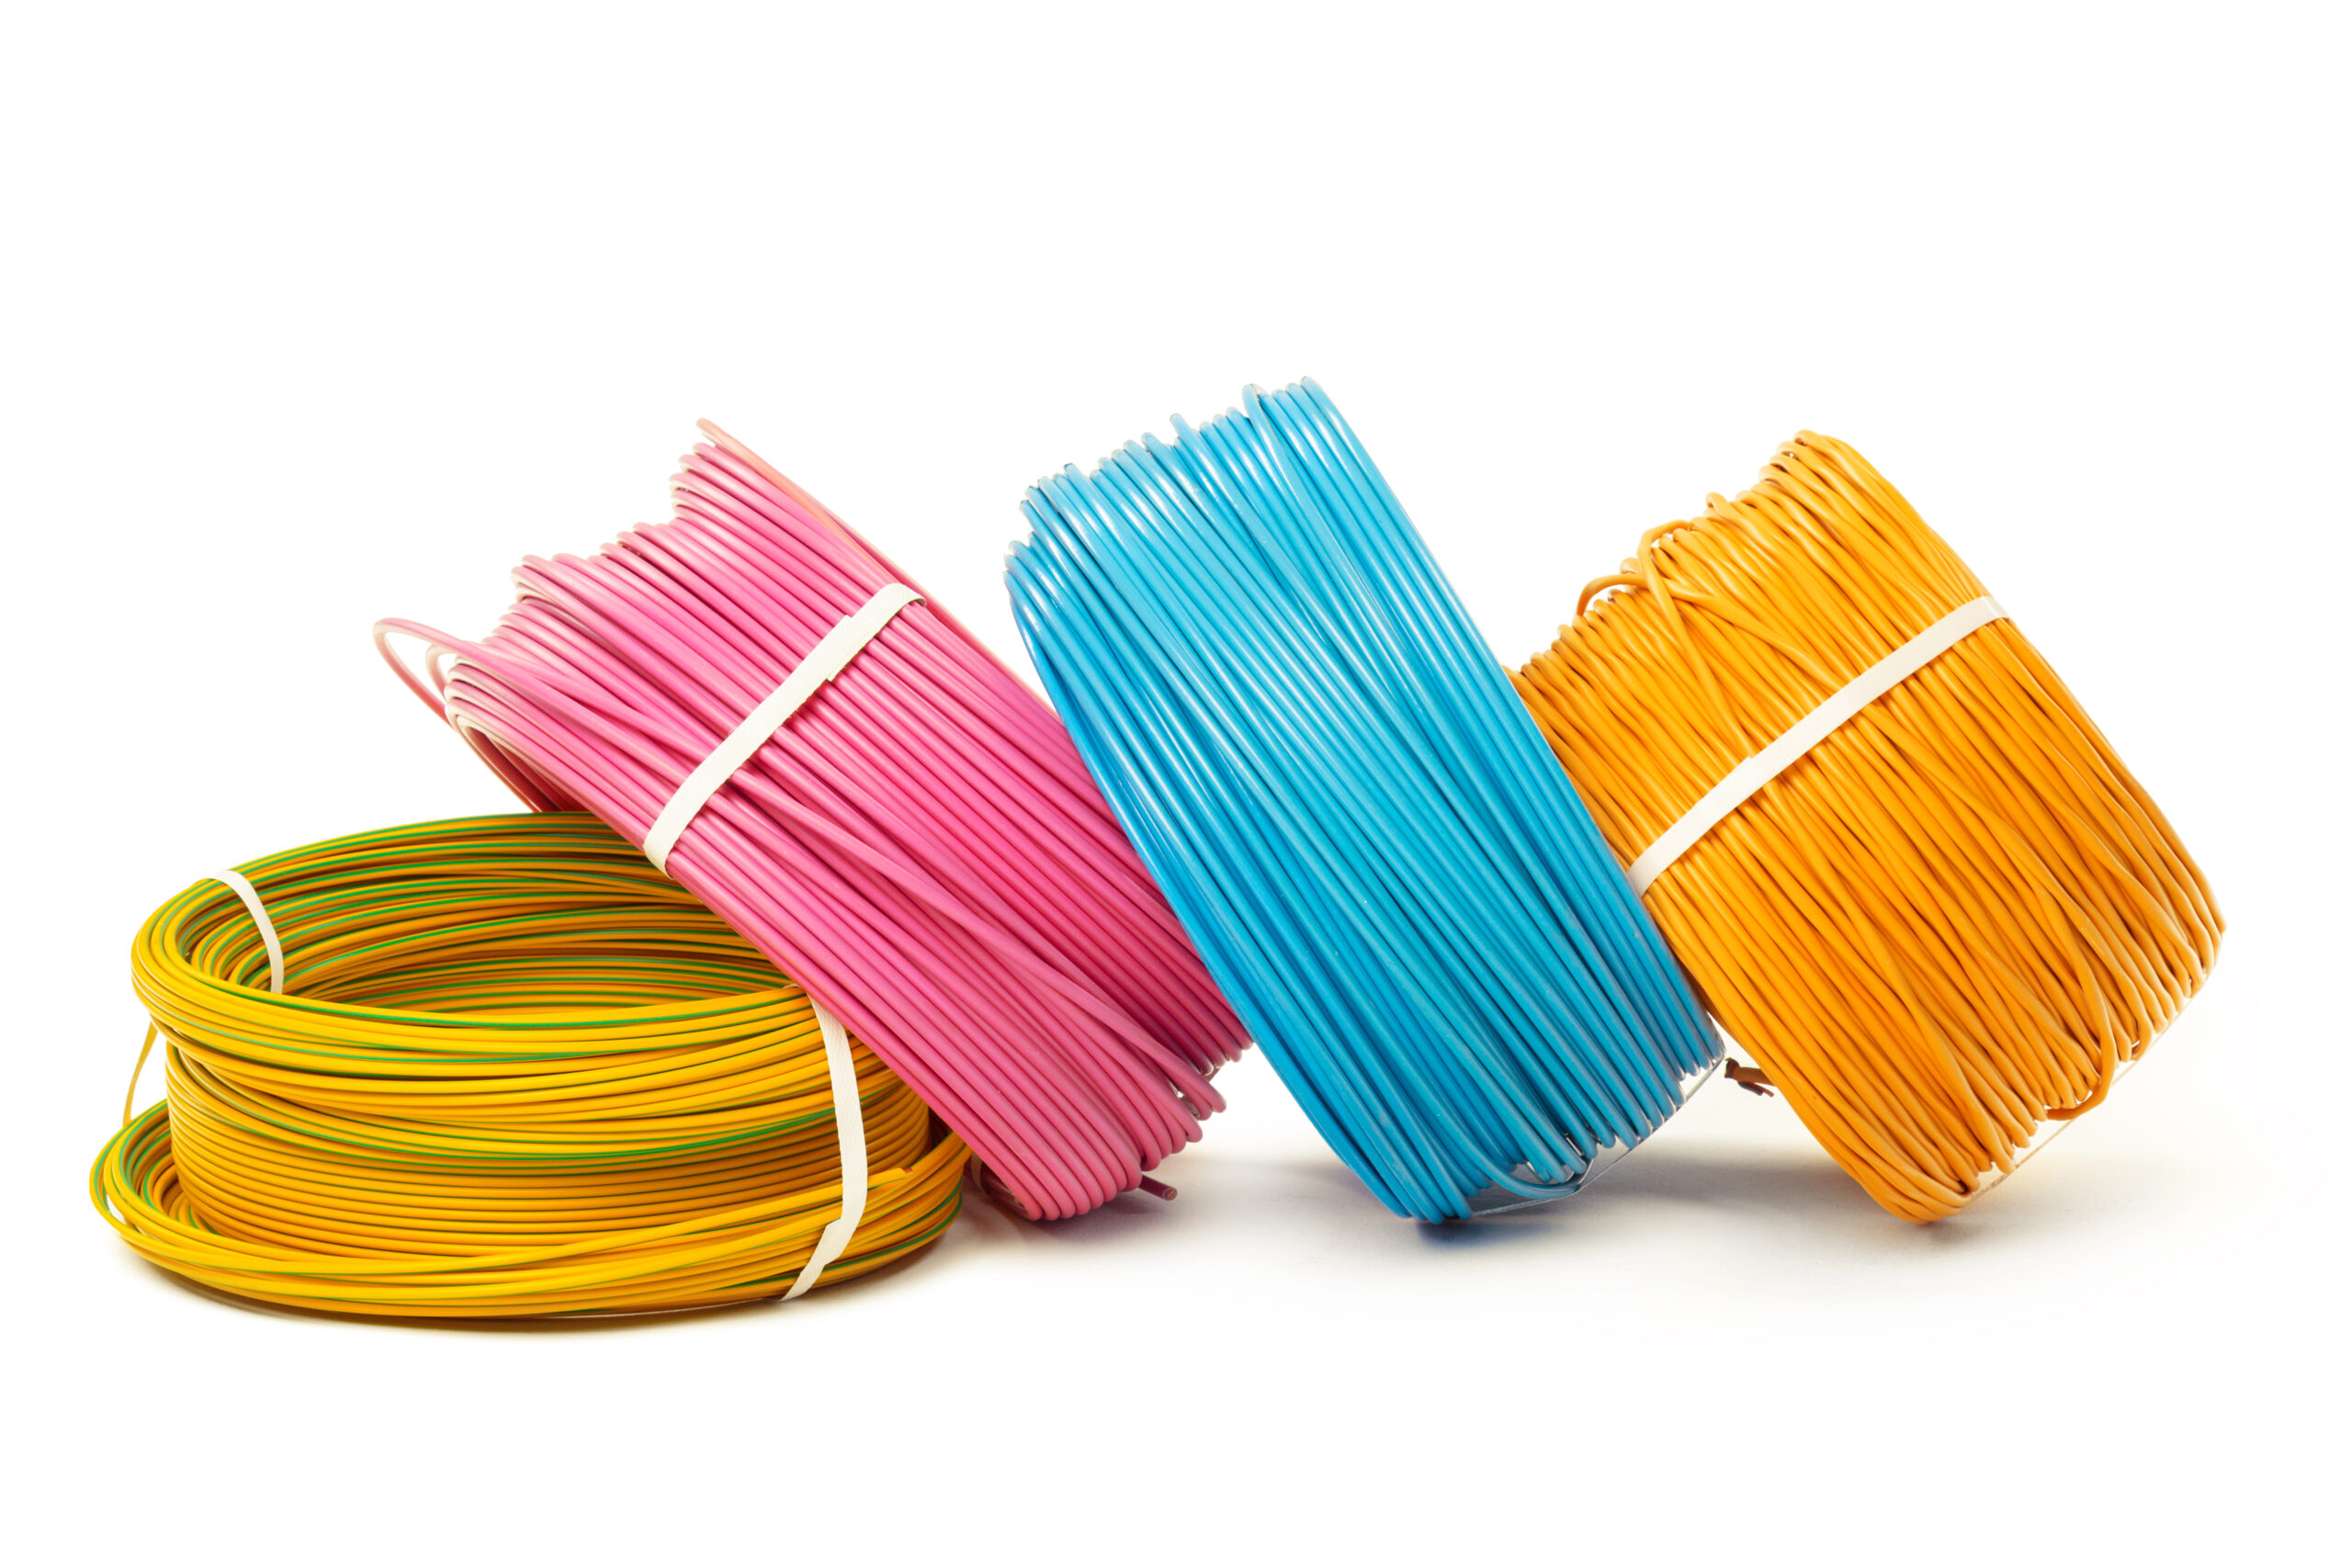
В качестве красителя для кабельной изоляции применяется вещество или композиция (концентрат красителя, мастербатч, суперконцентрат), вводимая в полимерный материал (пластикат, компаунд) для придания изоляции или оболочке кабеля заданного цвета.
Мастербатч, в которой пигмент (или смесь пигментов) равномерно распределён в полимерной матрице-носителе, совместимой с окрашиваемым материалом. Для изоляции из ПВХ (поливинилхлорид, англ. polyvinyl chloride, PVC) и оболочки применяется мастербатч также на основе ПВХ. Концентрация пигмента в мастербатче обычно составляет 15–50%, рекомендуемая дозировка при экструзии — 1–5% от массы основного пластиката.
Группы концентратов красителей для ПВХ
Стандартные — с повышенной укрывистостью, для нанесения цветных полос (например, жёлто-зелёная полоса заземления на оболочке).
Для автопроводов (Т2/Т3) — для кабелей автомобильной проводки с особыми требованиями к термостойкости и эластичности.
Использование мастербатча на ПВХ-основе критически важно: стабилизаторы, входящие в состав кабельного пластиката (система Ca/Zn), защищают от термодеструкции и ПВХ-основу концентрата. Если же применяется «универсальный» мастербатч на основе ЭВА или полиэтилена, то при остановке экструдера ПВХ-пластикат выдержит 20 минут без подгорания, а полимерная основа универсального красителя начнёт разлагаться — стабилизатор ПВХ не действует на полиолефины. Частички подгоревшего красителя в изоляции могут привести к электрическому пробою уже на стадии производства.
В кабельной промышленности краситель выполняет не декоративную, а функциональную роль: цвет изоляции жил обеспечивает идентификацию назначения проводника (фаза, нейтраль, заземление), а цвет оболочки указывает тип кабеля и условия его применения. При этом для ПВХ-пластикатов краситель должен быть совместим с системой термостабилизации, не снижать его диэлектрические характеристики и выдерживать температурный режим экструзии без разложения.
Окрашивание ПВХ-изоляции и оболочки производится двумя способами: непосредственно в массе пластиката на стадии его приготовления или путём ввода концентрата красителя (мастербатча) в экструдер при наложении изоляции или оболочки на токопроводящую жилу.
Современный стандарт ГОСТ Р 59707–2021 классифицирует ПВХ-пластикаты пониженной пожарной опасности (для кабелей «нг-LS» и аналогичных) на типы И-10…И-14 (изоляция) и НО-20…НО-24 (наружная оболочка). Требования к ним включают кислородный индекс не менее 30%, категорию горючести ПВ-0, нормированное дымо- и газовыделение, а также термостабильность при переработке: пластикат не должен подгорать при остановке шнека экструдера в течение 20 минут. ГОСТ Р 72121–2025 распространяется на ПВХ-пластикаты общепромышленного применения (типы И-01…И-05, О-01, С-01…С-05).
Потенциальные проблемы с концентратами на основе ЭВА
Чтобы сократить количество разных красителей на складе или сэкономить, производители кабеля часто используют «универсальные». Одним из вариантов «универсальной» полимерной основы может быть ЭВА (этиленвинилацетат, англ. ethylene vinyl acetate, EVA).
ЭВА имеет хорошую совместимость как с полиолефинами, так и с ПВХ, но при окрашивании кабельного пластиката можно столкнуться с проблемами качества готового кабеля.
ПВХ начинает разлагаться с выделением хлороводорода (HCl) уже при 190–200 °C. Для предотвращения деструкции используют специальные металлосодержащие стабилизаторы на основе Ca/Zn.
В кабельных пластикатах чаще всего применяют Ca/Zn, иногда с добавлением эпоксидированного соевого масла. По ГОСТ 5960–72 термостабильность кабельного ПВХ-пластиката должна быть не менее 20 минут при остановке экструдера, т. е. должен иметь высокий запас стабилизации.
В случае плановой или внезапной остановки экструдер кабельный ПВХ-пластикат выдерживает 20 минут без воспламенения и почернения. В то же время ЭВА-основа «универсального» красителя не получает никакой защиты от ПВХ-стабилизаторов и начинает разлагаться.
В результате в изоляции появляются микрочастицы подгоревшего полимера, которые могут стать причиной электрического пробоя изоляции прямо на линии. Поэтому даже один пробой приведет к необходимости удаления повреждённого участка и перемотки кабеля, что увеличивает временные потери, брак и риск пропустить дефект при визуальном контроле.
Снижение рисков в производстве кабеля
Гарантия качества кабеля с оболочкой из ПВХ начинается с совместимости: полимерная основа концентрата красителя должна совпадать с основой окрашиваемой оболочки и изоляции.
- Использование специализированных концентратов красителей. Цвет будет стабильным, а свойства продукции — предсказуемыми.
- Использование для кабельного ПВХ концентратов красителя на ПВХ-основе. Стабилизация пластиката распространится и на краситель, он не разрушится даже при длительных остановках.
Именно поэтому концентрат стоит подбирать под конкретный пластикат и задачу — а не «под всё сразу».
Интернешнл Пластик Гайд (IPG) c 2005 года работает в полимерной отрасли. Для производителей кабельной продукции мы предлагаем:
Среди них — наши собственные торговые марки: Provodbatch (для всех перечисленных полимеров) и Provodbatch Simple – специализированные красители для ПВХ.
Если нужна помощь в подборе добавок и красителей под ваши задачи и оборудование — обращайтесь, подберём решение для вашего производства.
